针织成衣来样贴牌生产流程及交期质量管控要点解析
来样贴牌生产,是当前针织制衣行业承接品牌订单的主流模式。客户提供样衣或设计图,工厂负责从面料采购到成衣出货的全链条落地。作为一家深耕服装加工领域多年的企业,宁波奉化顺达针织制衣有限公司在服务国内外品牌客户的过程中,沉淀了一套行之有效的流程管控体系。这篇文章,就从实际生产角度,拆解来样贴牌的关键节点与质量把控要点。
一、从样衣到大货:核心工序拆解
来样生产的起点不是直接上机,而是工艺评审。收到样衣后,技术团队需在24小时内完成纱线成分分析(如棉、涤、粘胶比例)、克重测量(常见范围160g/m²-320g/m²)以及针型确认(如14G、16G单面或12G双面)。这一步若疏漏,后期极易出现缩率超标或手感偏差。
随后进入打样确认阶段。我们通常提供3件确认样,包含一件齐色样和两件测试样。客户签字确认后,才安排纱线定纺与坯布织造。这里有个细节:坯布必须静置回缩48小时以上,否则裁剪后尺寸稳定性差,成衣水洗后容易变形。
二、贴牌生产中的常见质量陷阱
实际生产中,最容易出问题的环节集中在缝制密度与辅料匹配上。比如,罗纹领口的拉伸回弹性若与身片面料不匹配,穿着几次后领口就会松弛。此外,色牢度方面,深色系(如藏青、黑色)的摩擦色牢度需达到3-4级,否则在潮湿环境下易发生沾色。
- 车缝针距:平缝控制在11-13针/3cm,链缝控制在7-8针/3cm,过密或过疏都会影响牢度。
- 洗标信息:成分、洗涤图标、产地代码必须与客户备案一致,避免清关风险。
- 对条对格:格纹面料在侧缝处需对齐误差≤0.3cm,这在针织服饰批发订单中常被忽略。
针对上述问题,我们建立了三道全检机制:半检(裁片)、中检(车缝后)、终检(整烫后)。终检环节抽检率不低于30%,关键部位(领、袖、下摆)实施100%全检。
三、交期管控:弹性排产与风险预案
交期延误的根源往往不在缝制本身,而是面料供应的不可控。因此,顺达针织在接单初期就会锁定纱线供应商的原料库存周期。常规品种(如32支精梳棉)需预留7天染色时间,定纺纱线则需另加10-15天。生产排程上,我们会将缝制产能的15%作为机动缓冲,用于应对翻单插单或返工需求。
另外,对于成衣生产中的特殊工艺(如印花、绣花、烫钻),建议同步进行打样测试,避免后道加工与大货面料发生冲突。我们曾遇到一次活性印花与柔软剂不兼容导致的花型渗边,后来将柔软整理改到印花后,问题即解决。
若客户要求急单(通常指10天内出货),我们会启动并行工程:在样衣确认当天,即同步准备辅料(拉链、纽扣、捆条),同时由跟单员驻厂催染。这样能将常规25天的周期压缩至18天左右,但前提是款式工艺成熟且无特殊要求。对于纺织服装领域的新结构设计(如落肩袖、抽绳下摆),不建议走急单流程,风险过高。
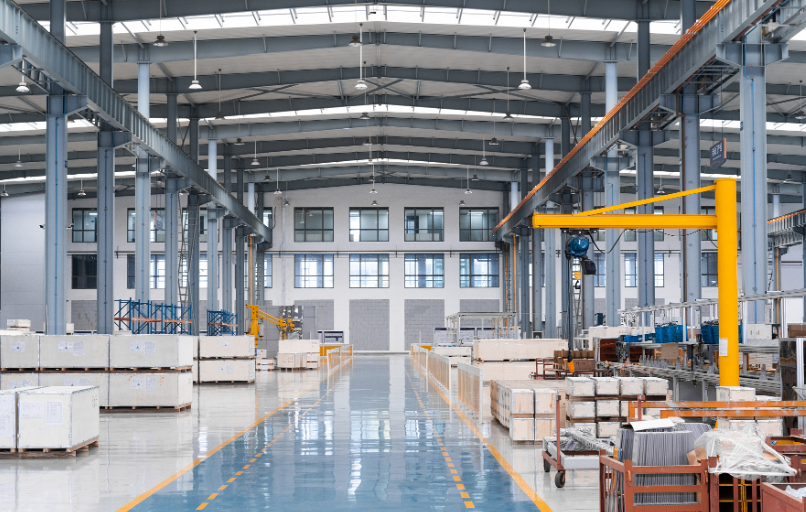
作为服饰批发客户的长期伙伴,我们深知贴牌生产的本质是信任传递。每批大货出厂前,均需出具完整的验货报告(含尺寸表、色牢度测试、缩水率数据)。宁波奉化顺达针织制衣有限公司始终相信,把每个工艺细节量化、把每次异常记录在案,才是对品牌方最踏实的承诺。若您正寻找可靠的针织制衣代工伙伴,欢迎来厂实地考察生产现场。