针织外套来样贴牌生产流程详解及质量控制标准
很多品牌商在挑选针织外套代工厂时,往往只关注报价单上的数字,却忽略了报价背后隐藏的纱线损耗率、车位工序分配和品控节点。一套看似便宜的合作方案,可能因为面料缩率失控或缝制跳针,最终导致整批订单返工,成本反而飙升。这恰恰是来样贴牌生产中最容易踩的坑。
作为深耕针织制衣行业多年的工厂,宁波奉化顺达针织制衣有限公司每天都会收到来自全国各地的来样询盘。客户发来的样衣形态各异——有的是国外买手的剪标样,有的只是设计稿配面料小样,甚至还有只给一张模糊照片的“概念款”。面对这些需求,我们首先要做的是工艺可行性评估,这一步直接决定了后续生产的成败。
打样阶段:从样衣拆解到工艺单落地
拿到样衣后,技术组会先做“逆向拆解”:测量领口罗纹的拉伸回弹率,记录袖笼缝线的针距密度,分析下摆卷边是采用三针五线还是绷缝处理。以最常见的圆领针织开衫为例,每英寸12-14针的平缝密度是保证弹性的底线,低于这个数值,洗水后极易出现断线或变形。我们内部有套《工艺单审核清单》,包含32项参数,从纱支数(常用32S/2到48S/2)、克重(通常180g-320g/㎡)到线迹类型,全部量化记录,确保大货和样衣之间的误差控制在3%以内。
这里特别要提醒品牌方:不要为了省打样费跳过“缩水预测试”。棉类针织面料在成衣后整阶段缩率通常在5%-8%,如果不在打样时模拟洗水条件,大货到手可能直接短了一截。我们的做法是,在确认面料后先做一缸10米的小样试织,经过定型、烘干、冷堆等全流程,用实测数据反向调整版型。
大货生产:车位节奏与中查机制
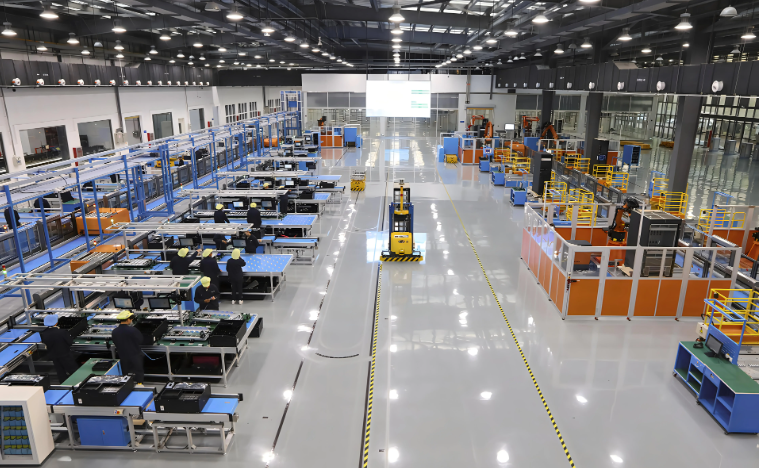
当工艺单签字确认,面料缸差和辅料色牢度都验收合格后,生产车间才会启动裁床。裁剪环节我们坚持“先铺料、后复核”原则:每层铺布高度不超过6cm,避免底层布料因张力不均产生裁片尺寸漂移。缝制环节,按工序分为上领组、装袖组、合缝组和锁订组,每组设一名巡检,每2小时抽检5件在制品,重点检查肩缝拼合是否平服、袖笼吃势是否均匀。
中查不是走过场,而是有硬性指标。比如,针距密度每3cm不得少于10针,明线线路要顺直无跳针,包缝线迹必须完全覆盖毛边。我们统计过,严格执行中查制度后,后道整烫环节的返修率从之前的4.7%降到了1.9%。这个数据对品牌方来说,意味着更少的次品率和更稳定的交货周期。
质量控制标准:可量化的四个维度
在宁波奉化顺达针织制衣有限公司的质量手册里,成品检验标准分为四个维度:尺寸稳定性(水洗后±2%)、外观平整度(无起球、无勾丝,按ASTM D3512评级≥3.5级)、色牢度(皂洗≥3-4级,摩擦≥3级)、以及缝制牢固度(拉力测试≥8kgf)。每一项都有对应的检测设备和记录表单,而不是靠老师傅“目测手感”。
对比市面上一些小作坊“只看外观不看内在”的验收方式,我们的客户更清楚这种量化标准带来的价值——尤其是在服饰批发渠道,退货率每降低一个百分点,对利润的贡献都是直接且巨大的。品牌方如果要找长期稳定的针织服饰供应商,建议实地查验三家以上工厂的《过程检验记录表》,重点看数据是否连续、有无异常处置签名,这比听销售吹嘘产能更有说服力。
最后给正在寻找服装加工伙伴的品牌方一个建议:在报价阶段就要求工厂提供同品类产品的克重区间、缩率测试报告和车位日产量数据。这三项信息,基本能过滤掉80%不靠谱的中间商或二传手。针织制衣不是简单的来料缝合,它涉及纱线结构、织造张力、染整定型、缝制工艺的系统工程。选择一家像我们这样愿意把工艺流程和质检数据摊开给你看的工厂,比单纯压低单价更能保障你的品牌口碑。